en
 de
 fr
 es
 pt
 it

- Ультразвуковая кружевная машина
- ультразвуковая система грохочения
- Ультразвуковой сварочный аппарат для пластмасс
- Оборудование для ультразвуковой резки
- Система ультразвуковой сварки
- Ультразвуковой сварочный аппарат для металла
- Более >>

- Основные продуктыОсновные продукты Jiayuanda в основном включают в себя ультразвуковой сварочный аппарат для пластика, ультразвуковой сварочный аппарат для металла, ультразвуковое оборудование для нетканых материалов, оборудование для ультразвуковой резки и ультразвуковую сварочную систему, которые широко используются в различных отраслях промышленности и могут выполнять сварку, резку, ламинирование, соединение, пломбирование и др. Ремесло.
- Более >>

- Ультразвуковая кружевная машинаСкорость работы ультразвуковой кружевной машины в четыре раза выше, чем у обычной швейной машины, и операция проста;
Подходит для производства: кружевной одежды, лент, декоративных изделий, носовых платков, скатертей, штор, покрывала, наволочек, пододеяльников, палаток, одноразовых хирургических халатов, нетканых хозяйственных сумок, нетканых материалов и других принадлежностей.
Применимые материалы: ткань из химического волокна, искусственная кожа, нетканый материал, хлопок для распыления, термопластическая пленка, химический пластиковый лист и т. Д.
- Более >>

- ультразвуковая система грохочениясерия Mar представляет собой специализированную ультразвуковую систему отбора, включающую ультразвуковой генератор и преобразователь экрана. Он может быть использован для диапазона частот от 28 до 38 кГц. система может автоматически отслеживать оптимальную резонансную частоту и компенсировать расстройку, вызванную, в частности, нагреванием; Он также может быть добавлен в любой новый или существующий вибросито;
- Более >>

- Три серии для удовлетворения ваших потребностейТри серии оригинального ультразвукового сварочного аппарата для пластмасс:
Базовая версия H40 / H40S,
Прецизионная версия H60 / H60S,
Версия высокой точности H80 / H80S,
Он может удовлетворить требования сложных сварочных рабочих условий на месте.
- Более >>

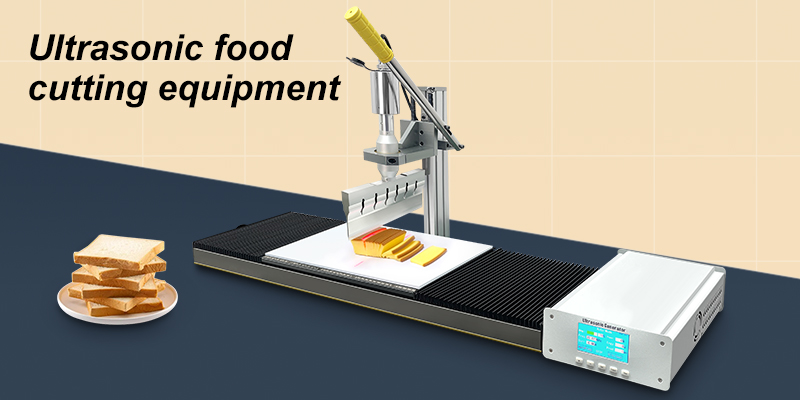
- Оборудование для ультразвуковой резкиОборудование для ультразвуковой резки можно использовать для резки продуктов питания, пластика, резины, ткани и т. Д. С автоматическим ультразвуковым приводом с отслеживанием частоты, рез тонкий и гладкий, не деформируется, не скалывается, не прилипает к ножу, резка эффект хороший, скорость быстрая, а режущий нож имеет множество размеров.
- Более >>

- Несколько серий на ваш выборУльтразвуковая сварочная система в основном состоит из ультразвукового генератора, ультразвукового сварочного преобразователя, головки ультразвукового сварочного инструмента, фланца и нижней формы.Существуют серии 2300H, серии 2000H, серии 2700S, серии 2900SP, серии 2900EMC, серии 2700G, серии JYD-C20, Серия JYD-C28 и т. Д. Может быть адаптирована для различных сварочных нужд.
- Более >>

- Ультразвуковой сварочный аппарат для металлаУльтразвуковые сварочные аппараты для металла широко используются в электронике, электроприборах, аккумуляторах, автомобилях и других отраслях.Ультразвуковая выходная мощность стабильна, быстра, хорошее качество сварки, высокая эффективность и энергосбережение, подходит для ручного или вспомогательного оборудования автоматизации.
- Более >>

- Применение в ультразвуковой промышленностиТехнология ультразвуковой сварки может выполнять сварку, резку, штамповку, тиснение, ламинирование, герметизацию и другие функции пластика, металла, резины, нетканых материалов и других материалов. Она используется в автомобилях, продуктах питания, здравоохранении, медицине, электронике, бытовой технике. В других областях широко используется технология ультразвуковой сварки Jiayuanda, обеспечивающая высокие экономические преимущества, профессиональные технологии и хорошее качество, и завоевавшая единодушную похвалу клиентов.
- Более >>

- Приложения для автомобильной промышленностиУльтразвук очень подходит для сварки большого количества автомобильных деталей, таких как внутренние и внешние детали из термопластов, детали машинного отделения и детали из цветных металлов для кабельных жгутов и литий-ионных аккумуляторов. Технология ультразвуковой сварки Jiayuanda предназначена для Эти сложные технологические требования обеспечивают быстрое и экономичное решение и гарантируют высочайшее качество сварки.
● Хорошая герметичность.
● Высокая твердость.
● Точный размер.
● Внешний вид безупречный.
- Более >>

- Применение в упаковочной промышленностиЧтобы лучше защитить пищу, сохранить ее питательные вещества и отличный вкус, особенно важна хорошая упаковка. Технология ультразвуковой сварки и сварки предоставляет возможности для производства упаковочных материалов с термопластическими покрытиями, таких как оболочки, чайные пакетики, носики, клапаны и т. Д. пленочная упаковка, упаковка для напитков, блистерные лотки и т. д. могут использовать превосходную технологию ультразвуковой сварки Jiayuanda с плотными сварными швами, высокоскоростным производством, а также экономичностью и практичностью.
- Более >>

- Применение в промышленности средств гигиеныПри производстве средств гигиены, таких как средства гигиены для взрослых, средства детской гигиены, средства гигиены для женщин, косметика и средства по уходу за кожей, предъявляются высокие требования к мастерству, требующим непрерывности, высокой скорости, точности, экономичности, кратчайшего срока эксплуатации оборудования и максимального износа. • Легкий и стабильный продукт качества, эти требования не могут быть удовлетворены с помощью традиционной традиционной технологии соединения. Технология ультразвуковой сварки, разработанная Jiayuanda, сочетает в себе эти преимущества и очень популярна на рынке.
● Ламинированный мягкий, очень удобный для ношения.
● Равномерная температура плавления, прочный многослойный композит.
● Плотная сварка для обеспечения комплексной защиты.
● Отсутствие клеевого соединения для защиты кожи.
● Сохраняет эластичность после сварки.
- Более >>

- Применение в медицинской промышленностиУльтразвуковая сварка широко используется в медицинских компонентах, медицинской упаковке, медицинских изделиях и товарах для здоровья, материалах для заживления ран и т. Д., Без повреждения заготовки, сварка прочная и мягкая, хорошее уплотнение и точный размер.
- Более >>

- Приложения для электронной промышленностиЭлектронная и электрическая продукция быстро обновляется, и требования к сварке пластиковых деталей становятся все выше и выше.Технология ультразвуковой сварки имеет преимущества защиты окружающей среды, энергосбережения, безопасности и отсутствия необходимости во вспомогательных веществах. Электронное оборудование и аксессуары, использующие технологию ультразвуковой сварки, включают: кабели, вилки, датчики, переключатели, ящики для аккумуляторов, зарядные устройства, крышки, U-диски, SD-карты, CF-карты, подключаемые USB-программы, компьютеры, электронные часы, мобильные телефоны, мобильный телефон. корпуса, смарт-счетчики, коммуникационное оборудование, Bluetooth-гарнитуры и т. д.
- Более >>

- Приложения для индустрии потребительских товаровПрименение технологии ультразвуковой сварки к повседневным потребительским товарам может не только снизить затраты, но и обеспечить изысканный внешний вид, точный размер, хорошую герметичность и отсутствие вмятин на поверхности, что может удовлетворить высокие требования к различным геометрическим формам.
- Более >>

- Применение в области автоматизации промышленностиВ области автоматизации само оборудование для автоматизации является более сложным, и рыночный спрос на эффективное оборудование для автоматизации растет.Jiayuanda предлагает хорошее решение в области ультразвуковой системы. Либо как сварочная система, интегрированная в оборудование автоматизации, либо как отдельный компонент, интегрированный в специальный сварочный аппарат.
- НИИ УЗИ
- Возможность быстрой доставки
- Строгий контроль качества
- Постоянные обновления исследований и разработок
- Более >>

- Разработка продукта и постоянное обновлениеБлагодаря возможности быстрой доставки, строгому контролю качества, разработке продуктов и постоянному обновлению, Jiayuanda заслужил похвалу клиентов. Ультразвуковая лаборатория также специально создана, и оценка, проектирование, оптимизация, тестирование и другие звенья проекта могут быть выполнены в лаборатории, и решение будет адаптировано для вас.
- Более >>

- НИИ УЗИВы можете принести свои собственные образцы, прототипы и эскизы в нашу ультразвуковую лабораторию.Наши инженеры и техники могут предоставить вам оценку, дизайн, оптимизацию, тестирование и другие услуги в соответствии с вашими особыми требованиями.
- Более >>

- Возможность быстрой доставкиПроизводственное предприятие в стиле индустриального парка занимает площадь более 6000 м² с современной производственной командой из 80+ человек, что обеспечивает надежную гарантию быстрой доставки.
- Более >>

- Строгий контроль качестваПолная система управления качеством, с профессиональной группой входящего контроля и группой контроля качества, продукты прошли ряд профессиональных сертификатов, таких как сертификация ЕС, сертификация FCC, сертификация ROHS, сертификация TEST и т. Д., Для обеспечения качества продукции.
- Более >>

- Постоянные обновления исследований и разработокОсновная команда по исследованиям и разработке продуктов состоит из 15+ человек, работающих в области электроники, программного обеспечения, машинного оборудования, электрики, конструкции и т.д., которые стремятся к совершенству и продолжают прогрессировать.
- Более >>

- Взгляд на отрасль, всю динамику в нейВсегда предоставляйте вам информацию об ультразвуковой отрасли, горячие новости, специальные отчеты, а также информацию о техническом обслуживании и обслуживании ультразвукового оборудования.
- Более >>

- Предоставить вам отраслевые тенденцииВсегда предоставляйте вам информацию об ультразвуковой отрасли, горячие новости, специальные отчеты, а также информацию о техническом обслуживании и обслуживании ультразвукового оборудования.
- Более >>

- Отчет о деятельности выставки JiayuandaJiayuanda предоставляет вам отчеты о выставках по отраслям, связанным с ультразвуком, чтобы вы знали об ультразвуке все.
- Более >>

- Производитель бренда, сильныйDongguan Jiayuanda Technology Co., Ltd. - ведущее национальное высокотехнологичное предприятие по разработке ультразвуковых технологий, основными продуктами которого являются ультразвуковые сварочные аппараты для пластмасс, ультразвуковые сварочные аппараты для металла, ультразвуковые кружевные аппараты, оборудование для ультразвуковой резки, ультразвуковая сварочная система, ультразвуковой генератор и сменщик. Основные аксессуары, такие как датчики энергии, могут использоваться для разработки ультразвуковых продуктов в различных областях применения в соответствии с потребностями клиентов.
- Более >>

- Производитель бренда, сильныйJiayuanda Technology Co., Ltd. - ведущее национальное высокотехнологичное предприятие по разработке ультразвуковых технологий, основными продуктами которого являются ультразвуковые сварочные аппараты для пластмасс, ультразвуковые сварочные аппараты для металла, ультразвуковые кружевные аппараты, оборудование для ультразвуковой резки, ультразвуковая сварочная система, ультразвуковой генератор и сменщик. Основные аксессуары, такие как датчики энергии, могут использоваться для разработки ультразвуковых продуктов в различных областях применения в соответствии с потребностями клиентов.
- Более >>

- Лязг вперед, плодотворноС момента своего основания компания Jiayuanda постепенно развивалась и росла небольшой командой из нескольких человек, теперь это передовое предприятие в области ультразвуковой диагностики. Сейчас в команде более ста человек, а площадь завода составляет более 6000 квадратных метров.
- Работайте с вами для беспроигрышной ситуацииКомпания Jiayuanda Technology рассматривает клиентов как центр и создает ценность для клиентов; стремится создать конкурентоспособную команду; постоянно повышает конкурентоспособность!